

 中文简体
Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Belgiske vafler mat: Sourcing Guide for Commercial Vaffel Maker Buyers


Oct 05, 2026
En hotellgruppes frokostinnkjøpsteam sendte en gang en forespørsel som var nesten komisk kort: 800 enheter, 220–240 V, gitter dype nok til en 120 g røre, levering innen tre uker. Ingen oppskrift vedlagt. Ingen melspesifikasjon. Det teamet forsto noe førstegangskjøpere vanligvis lærer på den harde måten: I kommersiell matproduksjon av belgiske vafler setter maskinen taket på kvalitet lenge før oppskriften gjør det. Et grunt rutenett gjør en belgisk vaffel til en pannekake med et mønster presset inn i den. Et sakte varmeelement gjør et skarpt skall til et dampet senter. Et hengsel som driver en halv millimeter ut av justering gir én blek side og én svidd side, batch etter batch, og ingen mengde oppskriftsjustering vil fikse det.
Denne veiledningen er skrevet for personene som faktisk signerer på det kjøpet: merkevareeiere, importører, kanalkjøpere, produktsjefer og private label-team. Den dekker hva belgisk vafler mat genuint krever av maskinvare, hvordan maskinene er bygget innvendig, hvilke spesifikasjoner som skal måles på en leverandørs verksted, og hvor de stille kostnadene skjuler seg. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) har utviklet og produsert vaffelmaskiner siden 2021 som en del av en bredere linje med kjøkkenapparater som også inkluderer kaffemaskiner, røykfrie innendørs grillpanner og dampkokere, så eksemplene nedenfor kommer fra produksjonsgulverfaring i stedet for katalogkopi.
Hvis du bare har tid til å sjekke én ting på en prøvemaskin, sjekk rutenettet. Et belgisk vaffelgitter er vanligvis 16 mm til 18 mm dypt, omtrent dobbelt så dybde som et standard amerikansk vaffelgitter på 8 mm til 10 mm. Den forskjellen er ikke dekorativ. Det ekstra volumet gjør at en røre på 90 g til 130 g kan utvide seg oppover uten å renne over kanten, skaper en høyere lomme som holder damp lenge nok til å sette den indre strukturen, og holder den ytre overflaten i kontakt med varmeplaten lenge nok til å bygge et tørt, sprøtt skall mens krummen forblir åpen. Når et merke prøver å selge en "belgisk" vaffel laget på en grunn tallerken, er resultatet en tett, vaniljesaus-lignende skive med et grunt avtrykk, og gjentatte kjøpsrater lider i løpet av en enkelt sesong.
Nettdybde alene er ikke nok. Tre ytterligere variabler avgjør om maskinen kan holde kvalitet over et skift:
Kjøpere spør ofte etter "en belgisk vaffelsteker" uten å innse at de to klassiske belgiske stilene krever ulik plategeometri, ulik temperaturatferd og ulik emballasje. Brussel-stil er den lettere, rektangulære vaffel med dype lommer som oftest serveres med melis, pisket krem, jordbær eller sjokoladesaus, og spises med kniv og gaffel. Liège-stil er tettere, søtere og uregelmessig i konturene, laget av en brioche-lignende deig besatt med perlesukker som karamelliserer mot tallerkenen og skaper et litt sprøtt, seigt ytre; det spises normalt fra hånden uten pålegg.
| Attributt | Brussel-stil | Liège-stil | Standard amerikansk vaffel |
|---|---|---|---|
| Typisk rutenettdybde | 16–18 mm | 13–16 mm, ofte rund eller oval | 8–10 mm |
| Baseblanding | Rør med gjær eller pisket egg | Deig med perlesukker | Kjemikalie-hevet røre |
| Sødme | Lys; sødme kommer fra pålegg | Høy; sukker er inne i deigen | Middels til høy |
| Hvordan den serveres | Belagt, med pålegg, bestikk | Håndholdt, ofte pakket inn | Belagt eller frossen detaljhandel |
| Rør- eller deigvekt | 90–130 g per vaffel | 80–110 g per vaffel | 60–90 g per vaffel |
| Hoved maskinvareimplikasjon | Dype plater, sterk varmegjenvinning, god slipp | Plateoverflate som tåler sukkerkaramellisering og rengjør lett | Grunne plater, raske syklustider |
Den praktiske konsekvensen for en kjøpsbeslutning er enkel. Et Liège-program trenger et platebelegg som kan overleve gjentatt kontakt med smeltet sukker og en rengjøringsrutine som fjerner karamell før den karboniserer. Et Brussel-program trenger platedybde og varmegjenvinning, fordi røren er våtere og hellingen er større. Å bestille én maskin for å dekke begge stilene betyr vanligvis å gå på akkord med en av dem.
En vaffelmaskin er et termisk system med lukket sløyfe. To varmeelementer, ett i den øvre platen og ett i den nedre, kjøres av en termostat. Rimelige maskiner bruker en bimetall termostat med et bredt dødt bånd; bedre maskiner bruker en NTC-termistor med elektronisk kontroll, og holder platen innenfor omtrent pluss eller minus 5 °C i stedet for pluss eller minus 15 °C. Det synlige resultatet av et bredt dødt bånd er inkonsekvent bruning: den første vaffelen etter at klarlyset tennes er blek, den neste er mørk, og operatørene begynner å kompensere ved å åpne lokket tilfeldige øyeblikk. For en detaljert gjennomgang av sekvensen fra kaldstart til klarsignal, nettstedets tekniske merknad på arbeidsprinsippet til en vaffelmaskin bryter syklusen ned trinn for trinn.
I en maskin med fast tallerken sitter røren ganske enkelt i det nedre gitteret og sprer seg under sin egen vekt. Når lokket lukkes, skyves røren utover fra midten, så kantene er ofte tynnere og mørkere enn midten. Vippe- og rotasjonsmekanismer løser dette mekanisk. Ved å snu platene gjennom 180 grader lar tyngdekraften trekke røren jevnt inn i begge ristene og produserer en symmetrisk vaffel med matchende topp- og bunnbruning. Vertikale flip-design oppnår samme resultat samtidig som de tar mindre benkeplass, noe som betyr noe på kafeer med begrenset arbeidsflate. En roterende mekanisme drevet av en motor er det mest repeterbare alternativet i høyvolumstjeneste, fordi operatøren ikke trenger å huske å snu maskinen i riktig øyeblikk.
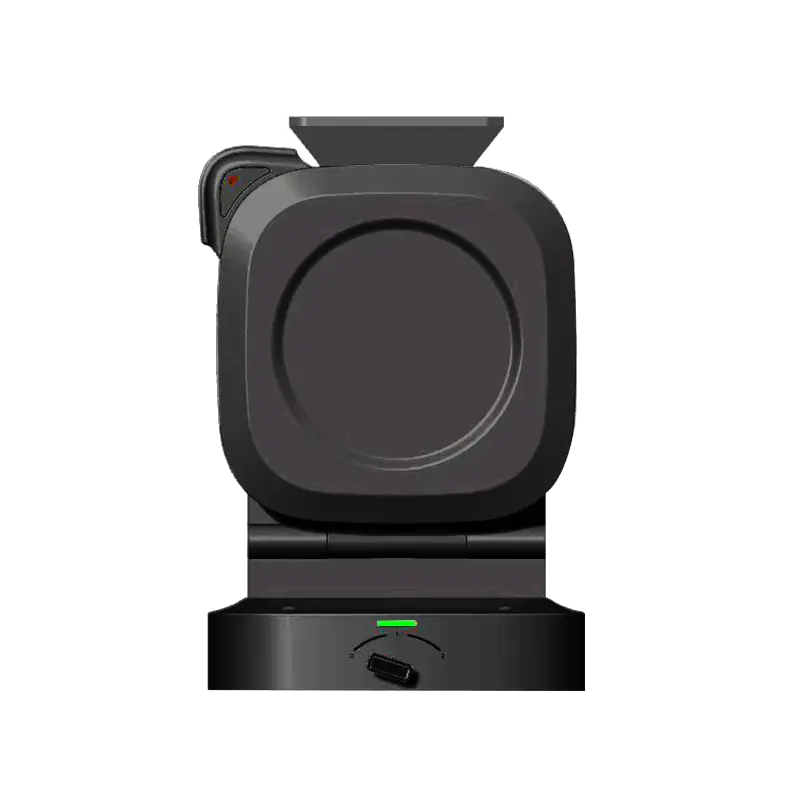 2-sidig firkantet roterende vaffeljern Enkelt utseende, stilig og sjenerøs. Vertikal fôring, full og jevn. Kantforsegling for å hindre overløp og hindre væskelekkasje. To-nivå formidling, automatisk... Se produkt →
Maskiner i denne klassen parer typisk en tosidig firkantet roterende enhet med en timer og en belagt støpt plate, og de er det formatet som oftest velges for hotellfrokostlinjer og dessertdisker der to eller tre vafler må produseres i minuttet under et rush.
Belegg påføres vanligvis ved 20 til 35 mikron i to eller tre lag. Standard PTFE-systemer slipper rent og håndterer typisk rørkjemi godt. Keramiske og sol-gel-belegg motstår riper bedre, men kan miste slippytelsen raskere hvis operatører bruker metalltang. I begge tilfeller er feilmodusen den samme: Når belegget begynner å flake, fester røren seg, operatøren skraper hardere, og platen brytes raskt ned. Avtakbare platedesign endrer vedlikeholdsøkonomien totalt, fordi en slitt plate kan erstattes uten å kassere apparatet.
Syklustid er enkelttallet som bestemmer hvor mange maskiner en lokasjon trenger, og den varierer mye mer mellom maskinklasser enn kjøpere forventer. Tabellen nedenfor viser typiske stekesykluser målt fra en kald rørehelling til en frigjort vaffel, basert på en 110 g Brussel-stil helling ved en platetemperatur på rundt 190 °C. Behandle verdiene som planleggingsområder i stedet for faste løfter, fordi hydrering av røren, sukkerinnhold og startplatetemperatur endrer resultatet.
Tre ting skiller seg ut fra denne fordelingen. For det første er gapet mellom den raskeste og tregeste klassen mer enn det dobbelte, noe som betyr at samme frokostbehov kan kreve to eller fem maskiner avhengig av formatet som er valgt. For det andre handler forskjellen ikke bare om varmekraft; de roterende og vippede formatene reduserer også dødtiden en operatør bruker på å vente på at lokket skal åpnes i riktig øyeblikk, slik at arbeidseffektiviteten forbedres sammen med gjennomstrømningen. For det tredje har restitusjonsintervallet mellom hellingene en tendens til å utvides raskere på lettere maskiner, så en enhet som ser tilstrekkelig ut på papiret ved frokoståpning, kan falle bak på toppen av tjenesteperioden. Når du planlegger kapasitet, er det tryggere å modellere gjennomstrømningen til den fjerde vaffelen på rad i stedet for den første, og å ha én standby-maskin på stedet for steder som serverer mer enn omtrent 150 vafler per dag.
Belgiske vafler beveger seg gjennom svært forskjellige kommersielle kanaler, og hver kanal pålegger sin egen utstyrslogikk. Å forstå hvilken kanal du leverer er den raskeste måten å begrense en spesifikasjon.
Industriell frossen vaffelproduksjon går på kontinuerlige tunnelovner i stedet for hengslede apparater. Prioriteringene der er ensartede bakeprofiler og hurtigfrysing, og utstyrskjøpet er et anleggsprosjekt i stedet for en apparatbestilling. Dette segmentet overlapper sjelden med bordmaskinene som er omtalt her, men det er verdt å si det klart slik at kjøpere ikke blander de to leverandørkjedene.
En frokoststasjon på hotell trenger maskiner som overlever daglig bruk av roterende personale med minimal opplæring. Det betyr klare klarindikatorer, tidsbestemte stekesykluser, plater som slipper pålitelig og et design som kan tørkes raskt av. Volumet er moderat men kontinuerlig, så en roterende maskin med sterk varmegjenvinning er vanligvis det bedre valget enn en rask maskin som driver i temperatur.
 Dryppfilter med stor kapasitet multifunksjonell kaffemaskin 1. Høy effektivitet og stor kapasitet: 1,8L gjennomsiktig vanntank, kan brygge 12 kopper kaffe samtidig, strømningspumpe av kommersiell kvalitet kan oppnå rask utvinning på 5 mi... Se produkt →
Frokostutstyr kjøpes vanligvis i klynger, og en vaffelstasjon står nesten alltid ved siden av en kaffestasjon. Kjøpere som bygger en komplett buffélinje henter ofte en kaffemaskin med stor kapasitet med dryppfilter i samme rekkefølge, noe som reduserer fraktkostnadene, forenkler reservedelslisten og holder diskens visuelle språk konsekvent.
Disse operatørene lever på peak-time gjennomstrømning. En kiosk som selger håndholdte Liège-vafler trenger en maskin som går kontinuerlig i to timer med rask behandling og enkel karamellfjerning. En dessertkafé som plater Brussel-vafler trenger konsekvent bruning for fotografisk presentasjon og en maskin hvis topplate kan justeres eller skiftes ut.
Leverandører av belgisk vaffelpremiks og deig klar til å helle har en uvanlig interesse for maskinvare: deres produktytelse vurderes på utstyr de ikke kontrollerer. En premix formulert for et 18 mm rutenett oppfører seg annerledes på en 14 mm plate, og en røre som helles godt ved 185 °C kan brenne ved 205 °C. Seriøse premixleverandører spesifiserer maskinparametrene på pakken, og noen leverer maskiner sammen med blandingene sine for å låse inn det tiltenkte resultatet.
Når spesifikasjonen er klar, blir leverandørevaluering det avgjørende trinnet. Prisforskjeller mellom tilbud på 20 til 30 prosent forklares vanligvis av platemateriale, termostattype, beleggtykkelse og om leverandøren kontrollerer sitt eget verktøy. Tabellen nedenfor viser kontrollene som skiller en stabil langsiktig partner fra en forhandler som kun er montert.
| Sjekk | Hva du skal se etter | Hvorfor det betyr noe kommersielt |
|---|---|---|
| Eget verktøy og støping | Intern formfremstilling og prosessering av magnesium-aluminiumkomponenter | Verktøyendringer, plategeometrirevisjoner og reserveplatetilførsel holder seg under kontroll i stedet for å være avhengig av en tredjepart |
| Forsyningskjede for belegg | Kjent beleggmerke, oppgitt mikron tykkelse, dokumentert herdeprosess | Bestemmer utgivelsesytelsen og den realistiske levetiden til apparatet |
| In-line elektrisk testing | Hi-pot, jordkontinuitet og lekkasjestrømkontroller på hver enhet | Reduserer risikoen for avvisning av forsendelser ved destinasjonstoll eller detaljhandelskontroll |
| Termostatkalibrering | Registrert platetemperatur ved settpunkt, med toleranseområde | Konsekvent bruning over et produksjonsparti og på tvers av sesonger |
| Pakking og falltesting | Kartongtesting i ISTA-stil, hjørnebeskyttelse, oppbevaring av tilbehør | Overflateskader og bøyde hengsler er blant de vanligste garantikravene |
| Reservedelspolicy | Tilgjengelighet av plater, termostater, knotter og føtter i en definert periode | Beskytter merkevarens ettersalgsrykte i markeder med lang produktlevetid |
| Dokumentert produksjonsprosess | Publiserte prosedyrer for produksjon, testing og kvalitetskontroll | Gir kjøperen noe konkret å revidere fremfor en verbal forsikring |
Besøk på nettstedet betyr mer her enn i de fleste apparatkategorier, fordi feilmodusene er fysiske. Be om å se støpeområdet, belegningslinjen og end-of-line testbenken. Spør hvordan leverandøren måler plateplanhet, og be om å få se måleren. En produsent med en ekte verktøybutikk vil svare på disse spørsmålene i spesifikke tall; et handelsselskap vil svare generelt. Selskapets produksjons- og kvalitetskontrollprosess er et nyttig utgangspunkt for hvordan en korrekt dokumentert produksjonsflyt ser ut, og det er verdt å sammenligne den flyten med det du observerer på stedet.
For kjøpere som legger inn volumbestillinger, er tre kommersielle spørsmål like viktige som de tekniske: hva er den realistiske ledetiden for en gjentatt bestilling, hvor mye av apparatet som er produsert internt i forhold til outsourcet, og hva som skjer hvis en beleggsbatch mislykkes i en saltspray- eller adhesjonstest. Leverandører som svarer på alle tre uten å nøle er vanligvis de som holder leveringsløftene i høysesongen.
De fleste internasjonale kjøpere som går inn i denne kategorien ønsker ikke en eksisterende katalogmodell med ny logo. De vil ha en maskin som passer merkevarens posisjon, markedets spennings- og pluggstandard, og deres emballasjeidentitet. Det er en OEM- eller ODM-samtale, og den starter i god tid før kunstverket.
I en ODM-ordning eier produsenten allerede utprøvde plattformdesign og tilpasser dem. Endringer er vanligvis begrenset til husets farge og finish, håndtaks- og knottdesign, kontrollpanellayout, timer- eller skjermkonfigurasjon, plategeometri innenfor den eksisterende verktøyfamilien, spenning og frekvens, pluggtype, ledningslengde og emballasje. Denne ruten er raskere og billigere fordi ingen ny form kuttes, og den passer til merker som ønsker å gå fra prøvegodkjenning til en første forsendelse i løpet av få måneder.
Et komplett OEM-program starter med en ny form. Det betyr en lengre utviklingsperiode, en verktøyinvestering og et mye tettere ingeniørforhold. Det betyr også at kjøperen kan kontrollere platedybde, rutemønster, hengselarkitektur og plasseringen av dampventilene, som alle former den endelige vaffelen direkte. Merker som bygger et særegent produkt, eller en maskin beregnet på å kobles sammen med en proprietær røre eller premix, går vanligvis denne veien.
En produsent som også behandler magnesium-aluminium-former og halvfaste magnesium-aluminium-komponenter kan bevege seg raskere på platerevisjoner, fordi verktøyet og delproduksjonen sitter i samme organisasjon. For en kjøper betyr det kortere iterasjonssykluser under utvikling og en mer pålitelig tilførsel av erstatningsplater etter lansering. Det er en av få leverandørattributter som forbedrer både utviklingsfasen og den ti år lange ettersalgsfasen.
De fleste innkjøpsproblemene i denne kategorien er forutsigbare, og de er nesten aldri synlige i priskolonnen. Følgende liste dekker problemene som genererer de fleste krav, returer og tilbakeføringer.
Ingen av disse risikoene krever eksotisk ingeniørarbeid for å forhindre. De krever en leverandør med en dokumentert prosess og en kjøper som spesifiserer målbare akseptkriterier fremfor å beskrive ønsket resultat i adjektiver.
Hvordan en vaffelsteker rengjøres i bruk avgjør hvor lenge belegget varer, og det avgjør igjen den totale eierkostnaden. Reglene er enkle, men ignoreres ofte i travle kjøkken.
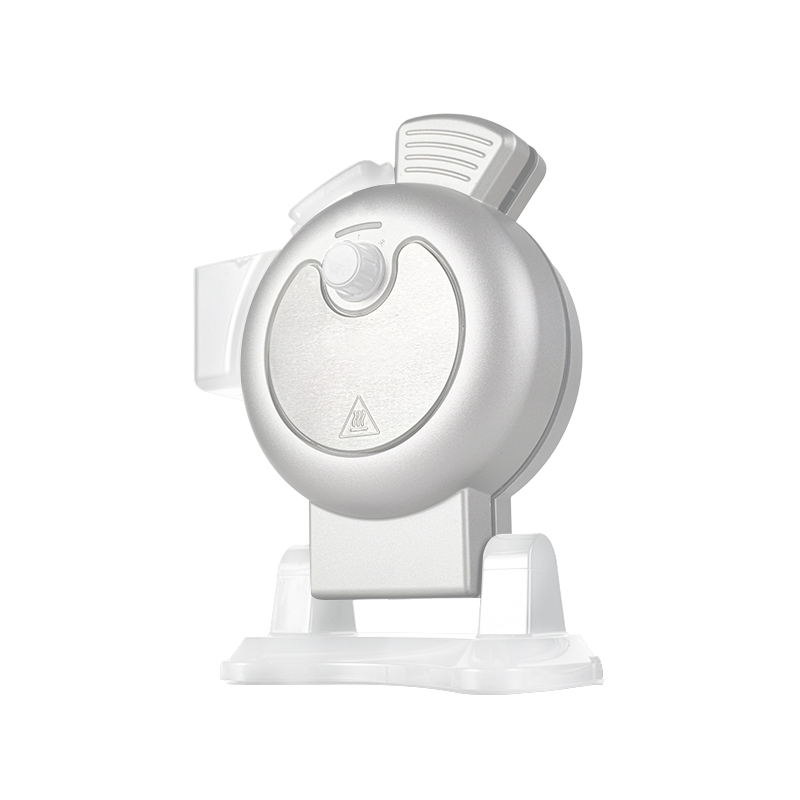 Multifunksjonell vaffeltrakter med avtakbare plater 1. Fasjonabelt og innovativt utseende, vertikal og horisontal strukturdesign, forskjellige funksjoner. 2. 360 ° tredimensjonal syklisk oppvarming, jevn oppvarming, ingen e... Se produkt →
Avtakbar platekonstruksjon endrer vedlikeholdsregningen i kommersielle omgivelser. I stedet for å kassere et apparat når belegget til slutt slites, bytter operatøren ut en enkelt plate og holder huset, kontrollkortet og varmeelementene i drift. For merker som støtter hoteller eller kafékjeder, reduserer denne forskjellen både garantikostnaden og volumet av returnerte enheter.
For matproduksjon av belgiske vafler i Brussel-stil, planlegg 16 mm til 18 mm. Produkter i Liège-stil sitter vanligvis mellom 13 mm og 16 mm. Alt under 12 mm er et standard vaffelgitter og vil ikke produsere de karakteristiske høye lommene eller den skarpe til myke teksturkontrasten kjøpere forbinder med belgiske vafler.
En motorisert roterende bordplatemaskin med god varmegjenvinning leverer vanligvis 20 til 24 vafler i timen ved en 2,5 til 3 minutters syklus. En lett fastplatemaskin kan levere bare 12 til 15 i samme periode. Baser alltid kapasitetsplanlegging på den fjerde vaffelen på rad i stedet for den første.
For private label vil du ha en produsent, ikke en grossist. Produsenten kontrollerer plateverktøy, påføring av belegg og termostatkalibrering, som er nøyaktig de variablene som bestemmer om merkevareproduktet ditt yter konsekvent. En grossist kan levere kataloglager raskt, men kan vanligvis ikke endre plategeometri eller beleggspesifikasjon.
Manuelle flip-modeller er tilstrekkelig opp til omtrent 60 vafler per dag, spesielt der ansatte får riktig opplæring. I tillegg fjerner den roterende mekanismen operatørtidsfeil, reduserer avviste batcher og forkorter læringskurven for nye ansatte, noe som betyr noe i gjestfrihetsmiljøer med høy omsetning.
Kravene varierer fra marked til marked. Europeiske markeder forventer vanligvis CE-merking og samsvar med gjeldende lavspennings- og elektromagnetisk kompatibilitetsdirektiver. Nordamerikanske kjøpere krever vanligvis UL- eller ETL-notering, og andre regioner har sine egne ordninger. Be om testrapportene som dekker den nøyaktige modellen og spenningsvarianten du kjøper, ikke et generisk sertifikat for et lignende produkt.
Det kan det, men ikke på samme kvalitetsnivå. Liège-deig med perlesukker krever en plateoverflate som tåler karamellisering, mens Brussel-deig krever større dybde og raskere varmegjenvinning. Hvis begge produktene er på menyen din, gir to dedikerte maskiner vanligvis bedre konsistens enn én kompromissenhet.
En tilpasset ODM-plattform kan gå fra spesifikasjon til første forsendelse i løpet av få måneder. En ny OEM-form med tilpasset plategeometri, hus og kontrollpanel legger vanligvis til flere måneder for verktøy, prøvetaking og validering før volumproduksjonen starter.
Minst erstatningsplater, termostater, knotter, føtter og ledninger. Disse dekker det store flertallet av feltfeil og lar en distributør løse de fleste garantiproblemer lokalt i stedet for å sende enheter tilbake over landegrensene.
Sekvensen som fungerer mest pålitelig er denne: Bestem først vaffelstilen, still deretter gitterdybde, platemateriale og belegg, velg deretter maskinformatet som samsvarer med forventet daglig volum, og begynn først å samle inn tilbud. Kjøpere som følger den ordren ender vanligvis opp med færre modeller, enklere reservedelslister og lavere totalkostnad per servert vaffel. Kjøpere som starter med pris, oppdager vanligvis nettdybdeproblemet etter at den første containeren allerede har landet.
Hvis programmet ditt befinner seg et sted mellom en tilpasset plattform og et helt nytt design, er det mest nyttige neste trinnet å sende produsenten en kort brief som dekker vaffelstil, forventet daglig volum, spenning og pluggstandard, målmarkeder og emballasjekrav. Den enkeltsiden med informasjon er vanligvis nok til å begrense feltet til to eller tre levedyktige konfigurasjoner og til å produsere et realistisk tilbud med leveringstider som holder.
Dedikert til å produsere kjøkkenapparater som er svært velkommen av kunder
Følg våre sosiale medier for å lære mer om våre oppdateringer


+86-13805815092

Beihai Road nr. 11, Xinqi Street, Beilun-distriktet, Ningbo City, Zhejiang-provinsen, Kina


